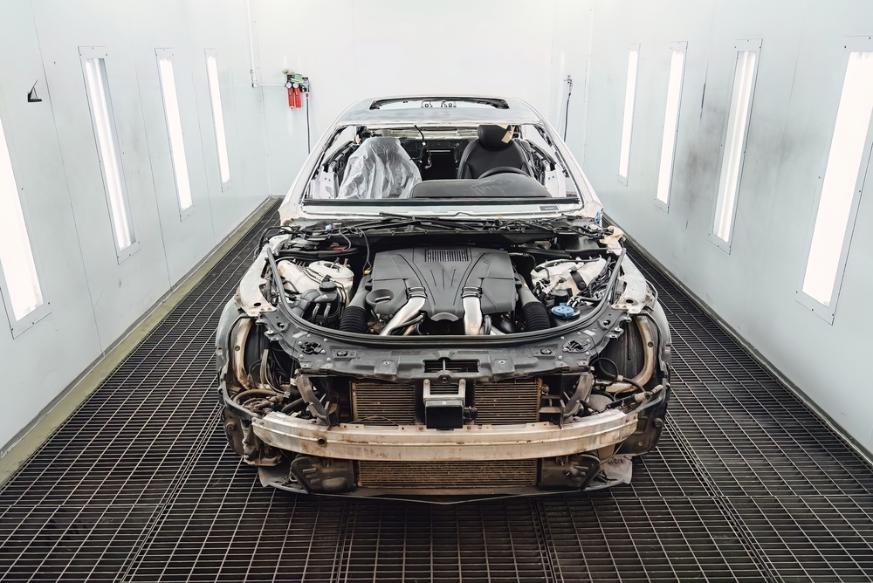
L'acciaio domina ancora le officine di riparazione dei danni da collisione a livello globale, ma l'alluminio è passato dai pannelli dei cofani e dalle auto sportive esotiche ai componenti strutturali di massa nei pickup, nei SUV e, sempre più spesso, nei veicoli elettrici. Le officine che non hanno aggiornato le proprie attrezzature stanno silenziosamente rifiutando lavori che non si rendono conto di perdere.
L'alluminio presenta una differenza materiale tangibile, poiché si incrudisce, si deforma diversamente sotto l'effetto del calore e si corrode in modi che non hanno nulla a che fare con la ruggine. Di conseguenza, l'uso di metodi di riparazione per acciaio produce problemi sia visibili che invisibili, e quelli invisibili spesso causano cedimenti strutturali a distanza di mesi.
Ecco cosa c'è da sapere sul comportamento dell'alluminio, sugli attrezzi specifici e sull'ambiente di lavoro richiesti dal materiale, una panoramica dettagliata della procedura di riparazione, le considerazioni sulla conformità OEM e gli elementi da valutare nella scelta dei partner per le attrezzature.
Perché l'alluminio si comporta in modo diverso dall'acciaio
L'alluminio si incrudisce man mano che si deforma. Ciò significa che la rimodellazione diventa progressivamente più difficile senza che si formino crepe, a differenza dell'acciaio dolce, che si deforma in modo più prevedibile sotto una forza ripetuta. Inoltre, l'alluminio ha una diversa sensibilità termica avendo un punto di fusione più basso e una maggiore conduttività termica, per cui il calore si propaga più rapidamente e la tolleranza agli errori di saldatura è più ristretta.
Il ritorno elastico è un altro fattore, in cui l'alluminio ritorna in modo più aggressivo verso la sua forma originale dopo l'applicazione di una forza, il che modifica il modo in cui i tecnici pianificano i tiri e le sequenze di rimodellamento. L'alluminio ha anche un diverso meccanismo di corrosione; l'alluminio non si ossida nello stesso modo dell'acciaio, il che significa che non arrugginisce, ma la corrosione galvanica si verifica rapidamente quando l'alluminio entra in contatto con particelle di acciaio. Ciò rende la contaminazione incrociata un problema strutturale, non cosmetico.
Praticamente parlando, ogni utensile che sia entrato in contatto con un pannello d'acciaio deve essere tenuto completamente separato dai lavori sull'alluminio.
Allestimento di un ambiente di lavoro dedicato per la riparazione dell'alluminio
Riparazioni in alluminio impossibile condividere un'area di lavoro con lavorazioni di acciaio. Le particelle d'acciaio trasportate dall'aria si incorporano nelle superfici in alluminio e innescano una corrosione galvanica che rimane invisibile fino a diventare strutturale. Questo solo fattore esclude le aree a uso misto.
L'aspirazione delle polveri è il fattore successivo non negoziabile. La polvere di smerigliatura dell'alluminio è classificata come potenzialmente esplosiva a determinate concentrazioni, motivo per cui sono necessari sistemi di aspirazione a umido a immersione anziché i normali aspirapolveri da officina. In pratica, ciò richiede la separazione degli utensili, in cui utensili manuali, carrelli, fili per saldatura, mole e aree di stoccaggio separati sono riservati esclusivamente all'alluminio. La codifica a colori e l'etichettatura sono standard nelle strutture certificate.
I controlli ambientali completano l'allestimento, prevedendo una baia dedicata o un'area delimitata da tende, il monitoraggio della temperatura e procedure di pulizia che vietano specificamente la spazzatura a secco (che rimette in circolo la polvere nell'aria). Le dichiarazioni di posizione degli OEM, tra cui la guida alla riparazione strutturale in alluminio di Ford è la più citata, impongono queste condizioni della struttura come base per l'idoneità alla certificazione.
Attrezzatura principale per Riparazione collisioni in alluminio
Per riparazione collisioni in alluminio, un elenco di attrezzature comprende diversi pezzi importanti:
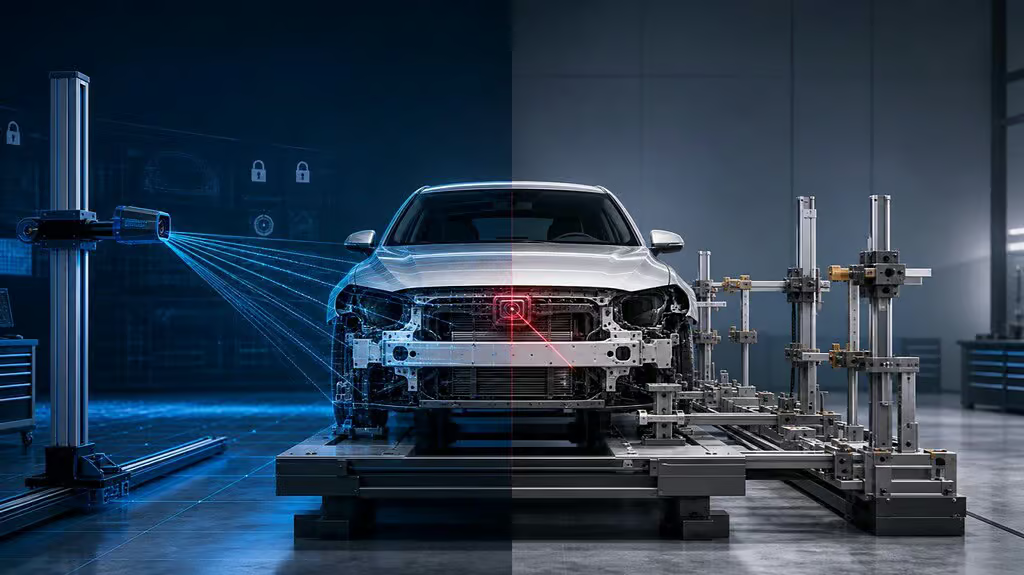
- Dima o banco per telai compatibile con l'alluminio. Le strutture in alluminio unibody richiedono forze di trazione controllate con precisione e i banchi standard focalizzati sull'acciaio mancano della compatibilità con i dispositivi di fissaggio e dell'integrazione delle misurazioni necessarie per un lavoro accurato.
- Sistemi di serraggio. Indispensabili insieme al banco stesso per il sicuro fissaggio e posizionamento dei pezzi. Le attrezzature dedicate MZ di Celette forniscono un ancoraggio specifico per modello, mentre la dima universale Cameleon copre il parco veicoli più ampio utilizzando dati CAD 3D originali (OEM). Entrambi sono considerati attrezzature essenziali per la lavorazione dell'alluminio strutturale, poiché le caratteristiche di deformazione dell'alluminio rendono la riparazione ancorata su dima il punto di riferimento affidabile.
- Sistemi di misura 3D. La mappatura dei danni pre-riparazione e la verifica post-riparazione rispetto alla geometria OEM non sono negoziabili per l'alluminio.
- Saldatrici MIG pulsate sono necessarie saldatrici dedicate all'alluminio (220V, lega di filo e gas di protezione corretti), tenute separate da quelle per acciaio.
- Rivetiatrici per rivetti autoperforanti (SPR) e sistemi di rivettatura e incollaggio. Questi gestiscono i metodi di giunzione specificati dall'OEM per i giunti in alluminio strutturale.
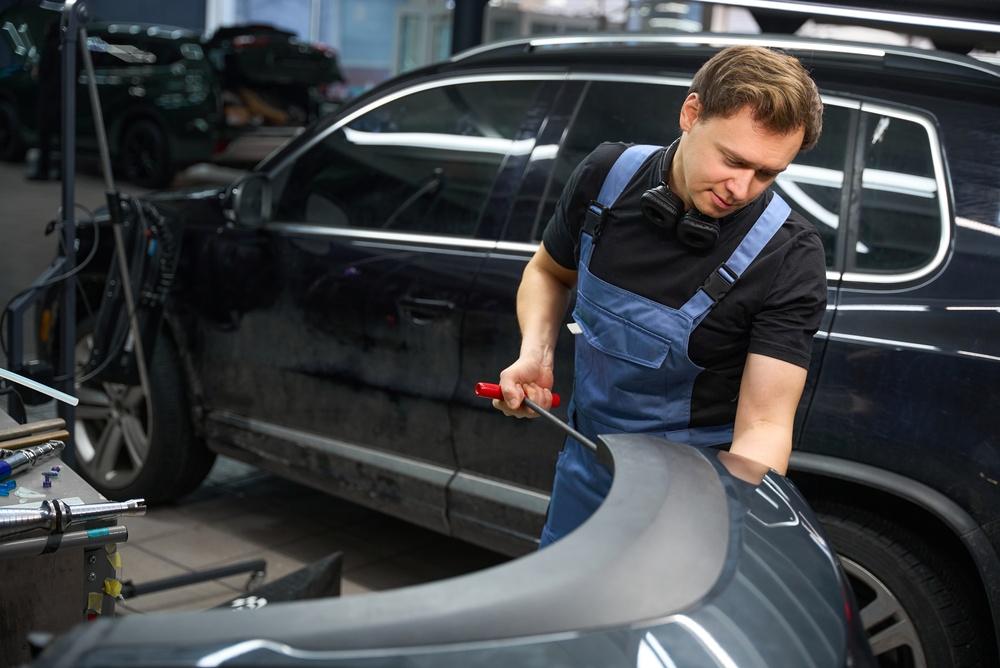
- Stazioni di riparazione ammaccature in alluminio. Questi includono saldatrici per perni, barre di trazione e sistemi a colla per lavorare sui pannelli in alluminio senza surriscaldarli o rovinarli.
- Set di utensili manuali interamente in alluminio. Questo include cunei sintetici, strumenti di finitura e rompisaldatura. Gli attrezzi manuali in acciaio lasciano particelle che innescano la corrosione galvanica, senza alcuna soluzione di pulizia.
Come riparare i pannelli della carrozzeria in alluminio: Panoramica della procedura
- Valutazione dei danni e revisione dei dati del costruttore. Il tecnico deve identificare se il danno rientra nei limiti di riparazione del produttore o se richiede la sostituzione della sezione.
- Rimozione del pannello e preparazione della superficie. Questo comporta la trapanatura dei punti di saldatura e la rimozione dei rivetti OEM senza contaminare il substrato in alluminio, oltre alla rimozione degli ossidi prima di qualsiasi saldatura o incollaggio.
- Raddrizzatura e riparazione ammaccature. Vengono utilizzati utensili specifici per l'alluminio con un apporto termico controllato. Il tiraggio a colla è spesso la scelta giusta per i danni esterni accessibili, poiché evita di compromettere il rivestimento originale del costruttore sul lato posteriore.
- Saldatura, rivettatura e incollaggio. Questi passaggi seguono una sequenza rigorosa: prova di adattamento, serraggio, misurazione e quindi unione secondo la procedura OEM, combinando adesivo strutturale con rivetti autoperforanti (SPR) o rivetti ciechi dove specificato.
- Protezione contro la corrosione, sigillatura e rifinitura. Le fasi finali per la chiusura del lavoro. L'alluminio nudo richiede una verniciatura tempestiva e la chimica del primer, il metodo di carteggiatura e la compatibilità del sigillante per giunti differiscono tutti dai flussi di lavoro equivalenti sull'acciaio.
Conformità OEM e Procedure di riparazione delle carrozzerie in alluminio Ford
Per Procedure di riparazione della carrozzeria in alluminio Ford, Dichiarazione di posizione di Ford sulla riparazione strutturale in alluminio è il riferimento pubblico più dettagliato. Specifica l'allestimento dell'officina, gli attrezzi approvati e la certificazione dei tecnici. I requisiti minimi per la certificazione di Ford F-150 e Ranger includono una saldatrice MIG a impulsi da 220V, una pistola SPR approvata da Ford, un sistema di estrazione di ammaccature in alluminio e un sistema di estrazione delle polveri a umido.
Per l'attuale documentazione OEM, queste informazioni si trovano e devono essere raccolte dai portali di riparazione collisione dei produttori. I database commerciali generici dovrebbero essere evitati, poiché improvvisare metodi di assemblaggio specifici dei OEM comporta una reale responsabilità, poiché un tipo o un posizionamento errato degli elementi di fissaggio compromette le prestazioni in caso di collisione in modi che non possono essere rilevati senza test distruttivi.
La verifica post-riparazione comprende la misurazione dimensionale, la conferma della protezione contro la corrosione e la calibrazione degli ADAS ovunque il posizionamento dei sensori sia stato influenzato.
Selezione del partner per le attrezzature per le officine di alluminio
Capacità di riparazione carrozzeria in alluminio dipende fortemente dalle attrezzature strutturali al centro del flusso di lavoro, che comprendono banchi di riscontro, banchi di prova, sistemi di misurazione e set di dime. Quando si cerca un produttore di attrezzature per carrozzeria, i fattori da considerare sono le loro credenziali di approvazione OEM, la compatibilità con veicoli in alluminio e multi-materiale, l'integrazione del sistema di misurazione e il supporto tecnico a lungo termine.
Celette ha sviluppato macchine per telai di carrozzerie dal 1953. I nostri banchi attuali supportano la riparazione di scocche monoscocca in alluminio e materiali misti, con NAJA Evolution 3D e sistemi di misura Eagle integrati per la reportistica dimensionale. Il nostro sistema di riscontri dedicati MZ e la dima universale Cameleon gestiscono il lato dei riscontri, con Cameleon che fornisce il posizionamento guidato da CAD 3D OEM sui modelli di veicoli attuali e futuri.
Costruisci le fondamenta delle attrezzature per la riparazione dell'alluminio
Riparazione di collisioni in alluminio richiede un ambiente di lavoro completamente separato, attrezzature dedicate per ogni fase del processo e procedure conformi alle specifiche OEM per l'unione e la protezione anticorrosione. Le officine che lo affrontano con attrezzature per acciaio adattate producono riparazioni tecnicamente compromettenti che spesso non sono visibili fino al verificarsi di un cedimento strutturale, il che rende avere la giusta attrezzatura di riparazione una vera necessità.
Da Celette, offriamo una gamma completa di attrezzature per la riparazione strutturale, da macchine per telai di carrozzerie e sistemi di misurazione tridimensionale a soluzioni di dime universali validate dai principali OEM globali, offrendo alle officine attrezzate per l'alluminio le basi di attrezzatura richieste dal lavoro.
Contatta Celette oggi come tuo produttore di attrezzature per carrozzeria per una corretta riparazione dell'alluminio, o contattare [email protected] per discutere i requisiti di allestimento della vostra officina.
Riferimenti:
Dichiarazione sulla posizione di Ford: Riparazione strutturale dell'alluminio. Estratto il 14 luglio 2026 da https://www.oem1stop.com/sites/default/files/FORD%20Position%20Statement%20Aluminum%20Structural%20Repair%20FNL%20(9-30-25).pdf
Polveri combustibili nell'industria: prevenzione e mitigazione degli effetti di incendi ed esplosioni. Recuperato il 14 luglio 2026, da https://www.osha.gov/publications/combustibledustposter
Domande Frequenti Su Riparazione di carrozzerie in alluminio
Può qualsiasi carrozzeria gestire in sicurezza riparazione di carrozzeria in alluminio?
A: No. La riparazione dell'alluminio richiede attrezzi dedicati, aree di lavoro separate, estrazione delle polveri a umido e procedure approvate dai costruttori (OEM). Senza di questi, le riparazioni possono compromettere la sicurezza e la resistenza alla corrosione a lungo termine in modi che spesso passano inosservati fino al cedimento.
Perché riparazione collisioni in alluminio costa più della riparazione dell'acciaio?
Il costo aggiuntivo riflette attrezzature specializzate, aree di lavoro dedicate, costi dei materiali più elevati e la necessità di tecnici certificati. Le officine investono anche in set di attrezzi duplicati, saldatrici dedicate e sistemi di aspirazione delle polveri separati che il lavoro sull'acciaio non richiede.
Q: Che ruolo svolge un banco di riscontro nelle riparazioni in alluminio?
Un banco di riscontro per alluminio fornisce le forze di trazione controllate e l'integrazione di misurazione necessarie per ripristinare la geometria OEM dopo una collisione. Funziona con set di dime e sistemi di misurazione per verificare la precisione in ogni fase della riparazione.
D: Il sistema MZ e la dima Cameleon sono obbligatori per la lavorazione dell'alluminio?
A: Per la riparazione di strutture in alluminio, il posizionamento basato su dime è il punto di riferimento affidabile. Il sistema di dime dedicate MZ gestisce il lavoro specifico per modello, mentre la dima universale Cameleon copre il parco veicoli più ampio utilizzando i dati CAD 3D originali (OEM). Insieme formano la configurazione di posizionamento principale per le officine che gestiscono riparazione di carrozzerie in alluminio su scala.