El acero sigue dominando los talleres de reparación de colisiones a nivel mundial, pero el aluminio ha pasado de los paneles de capó y los coches deportivos exóticos a los componentes estructurales de uso general en camionetas, vehículos utilitarios deportivos (SUV) y, cada vez más, en vehículos eléctricos. Los talleres que no han actualizado sus instalaciones están rechazando silenciosamente trabajos que no se dan cuenta de que están perdiendo.
El aluminio tiene una diferencia material tangible, ya que se endurece por deformación, se deforma de manera diferente bajo el calor y se corroe de formas que no tienen nada que ver con el óxido. Como tal, el uso de métodos de reparación de acero produce problemas tanto visibles como invisibles, y los invisibles a menudo causan fallas estructurales meses después.
Esto es lo que debe saber sobre cómo se comporta el aluminio, las herramientas específicas y el entorno de trabajo que requiere el material, una visión paso a paso del procedimiento de reparación, las consideraciones de cumplimiento de los OEM y qué buscar al seleccionar socios de equipos.
Por qué el aluminio se comporta de manera diferente al acero
El aluminio se endurece por deformación a medida que se deforma. Eso significa que cambiar su forma se vuelve progresivamente más difícil sin agrietarse, a diferencia del acero dulce, que se deforma de manera más predecible bajo una fuerza repetida. Además, el aluminio tiene una sensibilidad térmica diferente al tener un punto de fusión más bajo y una mayor conductividad térmica, por lo que el calor se propaga más rápido y la tolerancia a los errores de soldadura es menor.
El retorno elástico es otro factor, en el cual el aluminio regresa de manera más agresiva hacia su forma original después de aplicar fuerza, lo que cambia la forma en que los técnicos planifican las operaciones de estiramiento y las secuencias de reconfiguración. El aluminio también tiene un mecanismo de corrosión diferente; el aluminio no se oxida de la misma manera que el acero, lo que significa que no se forma óxido común, pero la corrosión galvánica ocurre rápidamente cuando el aluminio entra en contacto con partículas de acero. Eso hace que la contaminación cruzada sea un problema estructural, no cosmético.
Prácticamente hablando, cada herramienta que haya tocado un panel de acero debe mantenerse completamente separada del trabajo en aluminio.
Configuración de un área de trabajo dedicada para la reparación de aluminio
Reparaciones de aluminio No se puede compartir un área de trabajo con trabajos de acero. Las partículas de acero en suspensión se incrustan en las superficies de aluminio e inician una corrosión galvánica que permanece invisible hasta que se vuelve estructural. Esto por sí solo descarta las áreas de uso mixto.
La extracción de polvo es el siguiente factor innegociable. El polvo de amolado de aluminio se clasifica como potencialmente explosivo bajo ciertas concentraciones, razón por la cual se requieren sistemas de extracción por vía húmeda por inmersión en lugar de aspiradoras de taller estándar. En la práctica, esto exige la segregación de herramientas, donde las herramientas manuales, los carros, el hilo de soldadura, los discos de amolar y las áreas de almacenamiento independientes se reservan exclusivamente para el aluminio. El uso de códigos de color y etiquetado es estándar en las instalaciones certificadas.
Los controles ambientales completan la instalación, e incluyen una zona específica o área con cortinas, control de la temperatura y procedimientos de limpieza que prohíben expresamente el barrido en seco (el cual vuelve a suspender el polvo en el aire). Las declaraciones de posición de los fabricantes de equipos originales (OEM), siendo la guía de reparación estructural de aluminio de Ford la más citada, exigen estas condiciones en las instalaciones como requisito básico para poder optar a la certificación.
Equipo principal para Reparación de colisiones de aluminio
Para reparación de colisiones de aluminio, una lista de equipos incluye varias piezas importantes:
- Máquina o banco de enderezar chasis apto para aluminio. Las estructuras de aluminio monocasco requieren fuerzas de tracción controladas con precisión, y los bancos estándar enfocados en acero carecen de la compatibilidad de accesorios y la integración de medición necesarias para un trabajo preciso.
- Sistemas de fijación. Obligatorio junto con el propio banco para la sujeción y el posicionamiento seguro de las piezas. Los útiles específicos MZ de Celette proporcionan un anclaje específico para cada modelo, mientras que el soporte universal Cameleon cubre la mayor variedad de vehículos utilizando datos CAD 3D de OEM. Ambos se consideran equipos esenciales para los trabajos en aluminio estructural, debido a que las características de deformación del aluminio hacen que la reparación basada en útiles de fijación sea la referencia fiable.
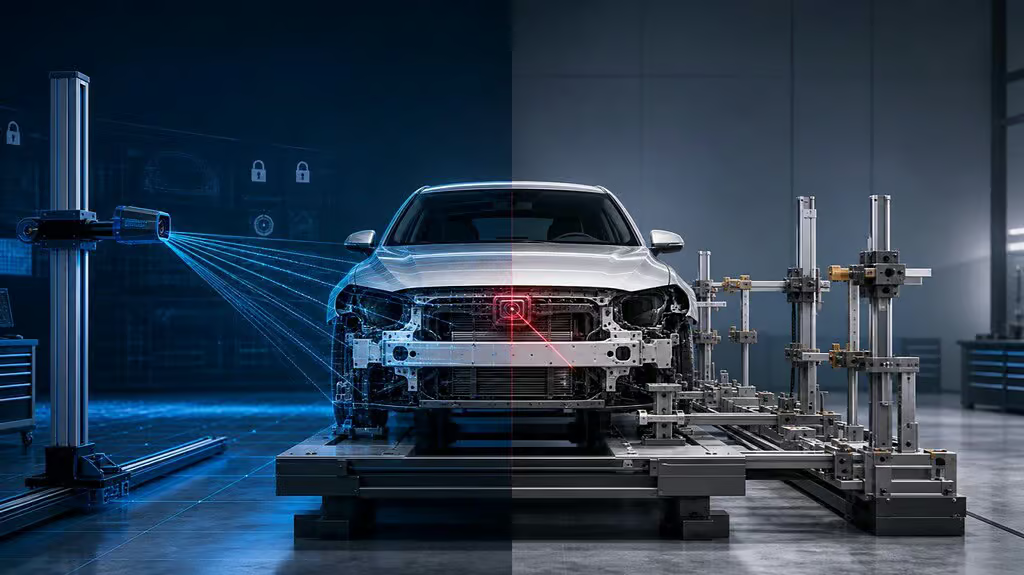
- Sistemas de medición 3D. El mapeo de daños previos a la reparación y la verificación posterior a la reparación frente a la geometría del fabricante de equipos originales (OEM) no son negociables para el aluminio.
- Soldadoras MIG pulsadas se requieren para aluminio (220V, aleación de alambre y gas de protección correctos), mantenidos separados de las soldadoras de acero.
- Pistolas de roblones autorremachantes y sistemas de remachado y unión. Estos se encargan de los métodos de unión especificados por el fabricante de equipos originales (OEM) para uniones de aluminio estructural.
- Estaciones de reparación de abolladuras de aluminio. Estos abarcan soldadores de pernos, barras de tracción y sistemas de extracción por pegamento para trabajar en paneles de aluminio sin sobrecalentar ni dañar.
- Juego de herramientas manuales exclusivamente de aluminio. Esto incluye cuñas sintéticas, herramientas de acabado y rompesoldaduras. Las herramientas manuales de acero dejan partículas que inician la corrosión galvánica, sin ninguna solución de limpieza posible.
Cómo reparar paneles de carrocería de aluminio: Descripción general del procedimiento
- Evaluación de daños y revisión de datos del fabricante. El técnico debe identificar si el daño se encuentra dentro de los límites de reparación del fabricante o si requiere la sustitución de la sección.
- Desmontaje de paneles y preparación de la superficie. Esto implica taladrar puntos de soldadura y quitar remaches OEM sin contaminar el sustrato de aluminio, además de la eliminación de óxidos antes de cualquier soldadura o unión.
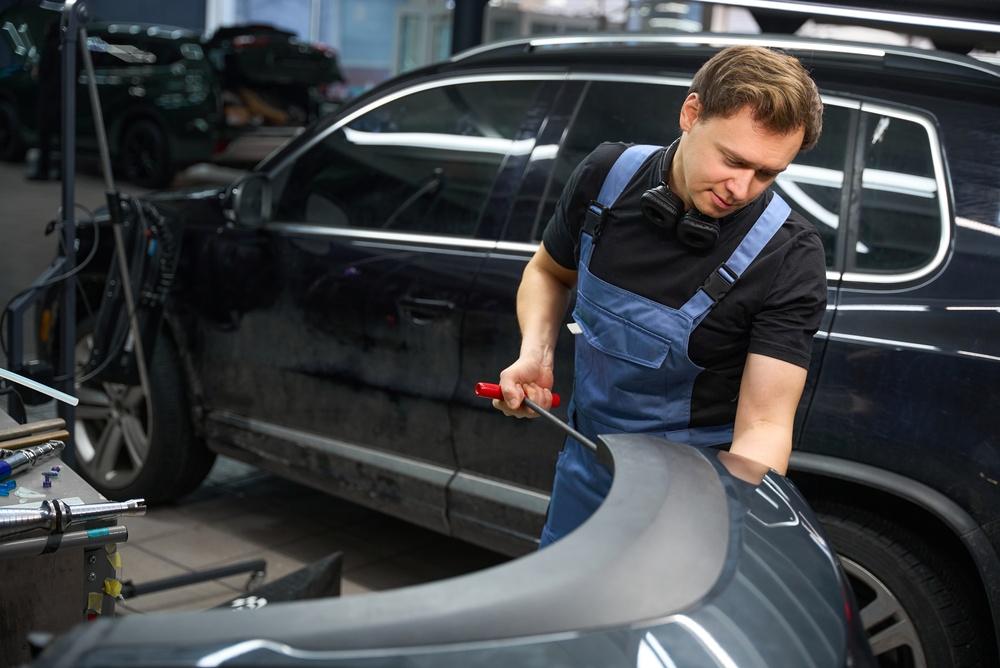
- Enderezado y reparación de abolladuras. Se utilizan herramientas adecuadas para aluminio con una aportación de calor controlada. La extracción con pegamento suele ser la opción correcta para daños exteriores accesibles porque evita alterar el revestimiento original del fabricante (OEM) en el reverso.
- Soldadura, remachado y unión. Estos pasos siguen una secuencia estricta: prueba de ajuste, sujeción, medición y luego unión según el procedimiento del OEM, combinando adhesivo estructural con remaches autorremachables (SPR) o remaches ciegos donde se especifique.
- Protección contra la corrosión, sellado y acabado. Los pasos finales para concluir el trabajo. El aluminio desnudo necesita un recubrimiento rápido, y la química de la imprimación, el método de lijado y la compatibilidad del sellador de juntas difieren de los flujos de trabajo de acero equivalentes.
Cumplimiento de OEM y Procedimientos de reparación de carrocerías de aluminio de Ford
Para Procedimientos de reparación de carrocerías de aluminio de Ford, Declaración de posición de Ford sobre la reparación estructural de aluminio es la referencia pública más detallada. Especifica la configuración de las instalaciones, las herramientas aprobadas y la certificación de los técnicos. Los mínimos de certificación para el Ford F-150 y el Ranger incluyen una soldadora MIG de pulso de 220V, una pistola SPR aprobada por Ford, un sistema de extracción de abolladuras de aluminio y extracción de polvo por vía húmeda.
Para la documentación OEM actual, estos recursos se encuentran y deben recopilarse en los portales de colisión de los fabricantes. Deben evitarse las bases de datos comerciales genéricas, ya que improvisar en los métodos de unión especificados por el OEM conlleva una responsabilidad real, debido a que un tipo o ubicación incorrectos de los sujetadores comprometen el rendimiento en caso de colisión de formas que no se pueden detectar sin pruebas destructivas.
La verificación posterior a la reparación incluye la medición dimensional, la confirmación de la protección contra la corrosión y la calibración de los sistemas ADAS siempre que el posicionamiento de los sensores se haya visto afectado.
Selección de socio de equipos para talleres de aluminio
Capacidad para reparación de carrocerías de aluminio depende en gran medida del equipo estructural en el centro del flujo de trabajo, que abarca máquinas de bancada, bancos, sistemas de medición y juegos de fijaciones. Al buscar un fabricante de equipos de reparación de carrocerías, los factores a considerar son sus credenciales de aprobación OEM, la compatibilidad con vehículos de aluminio y multimetal, la integración del sistema de medición y el soporte técnico a largo plazo.
Celette ha estado desarrollando máquinas para chasis de automóviles desde 1953. Nuestros bancos actuales admiten la reparación de estructuras monocasco con uso intensivo de aluminio y de materiales mixtos, con NAJA 3D Evolución y los sistemas de medición Eagle integrados para informes dimensionales. Nuestro sistema de dispositivos dedicados MZ y la plantilla universal Cameleon se encargan de la parte de los dispositivos, y Cameleon ofrece un posicionamiento guiado por CAD 3D de equipo original (OEM) en los modelos de vehículos actuales y futuros.
Construir la base de equipos para la reparación de aluminio
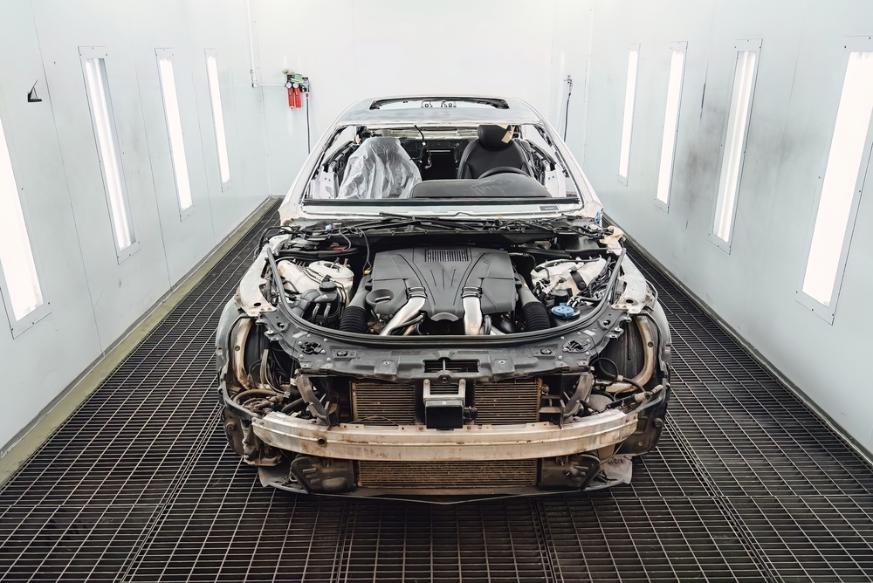
Reparación de colisiones de aluminio exige un entorno de trabajo completamente separado, herramientas dedicadas para cada etapa del proceso y procedimientos conformes a los fabricantes de equipos originales (OEM) para la unión y la protección contra la corrosión. Los talleres que lo abordan con equipos adaptados para acero producen reparaciones técnicamente comprometidas que a menudo no son visibles hasta que se produce un fallo estructural, lo que hace que contar con el equipo de reparación adecuado sea una verdadera necesidad.
En Celette, ofrecemos una gama completa de equipos de reparación estructural, desde máquinas para chasis de automóviles y sistemas de medición 3D hasta soluciones de utillaje universal validadas por fabricantes de equipos originales (OEM) globales, proporcionando a los talleres con capacidad para aluminio la base de equipos que el trabajo requiere.
Comuníquese con Celette hoy mismo como su fabricante de equipos de reparación de carrocerías para una correcta reparación de aluminio, o contacte a [email protected] para discutir los requisitos de configuración de su taller.
Referencias:
Declaración de posición de Ford: Reparación estructural de aluminio. Consultado el 14 de julio de 2026 en https://www.oem1stop.com/sites/default/files/FORD%20Position%20Statement%20Aluminum%20Structural%20Repair%20FNL%20(9-30-25).pdf
Polvo combustible en la industria: Prevención y mitigación de los efectos de incendios y explosiones. Obtenido el 14 de julio de 2026, de https://www.osha.gov/publications/combustibledustposter
Preguntas frecuentes sobre Reparación de carrocerías de aluminio
¿Puede cualquier taller de colisión reparar con seguridad reparación de carrocería de aluminio?
A: No. La reparación de aluminio requiere herramientas especializadas, áreas de trabajo separadas, extracción de polvo por vía húmeda y procedimientos aprobados por el fabricante de equipos originales (OEM). Sin ellos, las reparaciones pueden comprometer la seguridad y la resistencia a la corrosión a largo plazo de maneras que a menudo pasan desapercibidas hasta que se produce un fallo.
¿Por qué reparación de colisiones de aluminio ¿cuesta más que la reparación de acero?
El costo adicional refleja equipos especializados, áreas de trabajo dedicadas, mayores costos de materiales y la necesidad de técnicos certificados. Los talleres también invierten en juegos de herramientas duplicados, soldadores dedicados y sistemas de extracción de polvo separados que el trabajo en acero no requiere.
¿Qué papel juega una bancada de enderezamiento en las reparaciones de aluminio?
Una bancada compatible con aluminio proporciona las fuerzas de tiro controladas y la integración de medición necesarias para restaurar la geometría original de fábrica (OEM) después de una colisión. Funciona con juegos de fijaciones y sistemas de medición para verificar la precisión en cada etapa de la reparación.
¿Son obligatorios el sistema MZ y la plantilla Cameleon para el trabajo con aluminio?
A: Para la reparación de aluminio estructural, el posicionamiento basado en bancada es la base confiable. El sistema de bancadas dedicado MZ maneja trabajos específicos de cada modelo, y el soporte universal Cameleon cubre la mayor variedad de vehículos utilizando datos CAD 3D OEM. Juntos forman la configuración de posicionamiento principal para los talleres que operan reparación de carrocerías de aluminio a gran escala.