Çelik, küresel çarpışma onarım atölyelerinde hâlâ liderliğini koruyor, ancak alüminyum kaput panelleri ve egzotik spor arabalardan kamyonetler, SUV'lar ve giderek artan bir şekilde elektrikli araçlardaki ana akım yapısal bileşenlere doğru yayıldı. Donanımlarını güncellemeyen atölyeler, kaybettiklerinin farkında olmadan işleri sessizce geri çeviriyor.
Alüminyum, işleme sırasında sertleşmesi, ısı altında farklı şekilde deforme olması ve paslanmayla hiçbir ilgisi olmayan şekillerde korozyona uğraması nedeniyle somut bir maddi farka sahiptir. Bu nedenle, çelik onarım yöntemlerinin kullanılması hem görünür hem de görünmez sorunlara yol açmakta ve görünmez olanlar genellikle aylar sonra yapısal arızalara neden olmaktadır.
İşte alüminyumun nasıl davrandığı, malzemenin ihtiyaç duyduğu özel takım ve çalışma ortamı, onarım prosedürünün adım adım görünümü, OEM uyumluluk hususları ve ekipman ortakları seçerken nelere dikkat edilmesi gerektiği hakkında bilinmesi gerekenler.
Alüminyum Neden Çelikten Farklı Davranır
Alüminyum şekil aldıkça sertleşir. Bu, hafif çeliğin aksine, tekrarlanan kuvvet altında daha öngörülebilir şekilde deforme olan malzemenin tersine, çatlama olmadan yeniden şekillendirmenin giderek zorlaşması anlamına gelir. Dahası, alüminyum daha düşük bir erime noktasına ve daha büyük bir termal iletkenliğe sahip olması nedeniyle farklı bir ısı hassasiyetine sahiptir; bu nedenle ısı daha hızlı yayılır ve kaynak hatası toleransı daha dardır.
Geri esneme, teknisyenlerin çekme ve yeniden şekillendirme sıralarını nasıl planladıklarını değiştiren bir diğer faktördür; alüminyum, kuvvet uygulandıktan sonra orijinal şekline çelikten daha şiddetli bir şekilde geri döner. Alüminyumun ayrıca farklı bir korozyon mekanizması vardır; çeliğin oksitlendiği gibi oksitlenmez, yani paslanmaz, ancak alüminyum çelik parçacıklarıyla temas ettiğinde galvanik korozyon hızla meydana gelir. Bu da çapraz kontaminasyonu kozmetik değil, yapısal bir sorun haline getirir.
Pratik olarak, çelik bir panele temas etmiş olan her alet, alüminyum işlerinden tamamen ayrı tutulmalıdır.
Alüminyum Onarımı İçin Özel Bir Çalışma Alanı Kurulumu
Alüminyum tamiri Çelik işleriyle aynı bölgeyi paylaşamaz. Havadaki çelik parçacıkları alüminyum yüzeylere gömülerek, yapısal hale gelene kadar görünmez kalan galvanik korozyonu başlatır. Yalnızca bu durum bile karma kullanım bölmelerini ortadan kaldırır.
Toz emiş sistemi, vazgeçilmez olan bir sonraki faktördür. Alüminyum taşlama tozu, belirli konsantrasyonlarda potansiyel olarak patlayıcı olarak sınıflandırılır; bu nedenle standart atölye süpürgeleri yerine daldırma tip yaş karışımlı emiş sistemleri gereklidir. Uygulamada bu durum, ayrı el aletleri, taşıma arabaları, kaynak teli, taşlama diskleri ve depolama alanlarının yalnızca alüminyuma ayrıldığı alet segregasyonunu gerektirir. Sertifikalı tesislerde renk kodlaması ve etiketleme standarttır.
Çevresel kontroller, özel bir bölme veya perdeli alan, sıcaklık izleme ve özellikle kuru süpürmeyi (tozu tekrar havaya savuran) yasaklayan temizlik prosedürlerini içeren bir düzenlemeyle kurulumu tamamlar. Ford'un alüminyum yapısal onarım kılavuzunun en çok referans gösterilen olduğu OEM pozisyon bildirimleri, bu tesis koşullarını sertifikasyon uygunluğu için bir temel standart olarak zorunlu kılar.
Şunun için Temel Ekipman: Alüminyum Hasar Onarımı
İçin alüminyum hasar onarımı, bir ekipman listesi birkaç önemli parça içerir:
- Alüminyum uyumlu şasi düzeltme makinesi veya sehpası. Tek parça alüminyum gövdeler, hassas bir şekilde kontrol edilen çektirme kuvvetleri gerektirir ve standart çelik odaklı sehpalar, doğru çalışma için gereken aparat uyumluluğundan ve ölçüm entegrasyonundan yoksundur.
- Fikstür sistemleri. Parçaların güvenli bir şekilde tutulması ve konumlandırılması için sehpanın kendisinin yanı sıra zorunludur. Celette’in MZ özel aparatları modele özgü sabitleme sağlarken, Cameleon evrensel kalıbı OEM 3D CAD verilerini kullanarak daha geniş bir araç yelpazesini kapsar. Her ikisi de yapısal alüminyum onarımı için temel ekipman olarak kabul edilir, çünkü alüminyumun deformasyon karakteristikleri, aparatla sabitlenen onarımı güvenilir bir temel haline getirir.
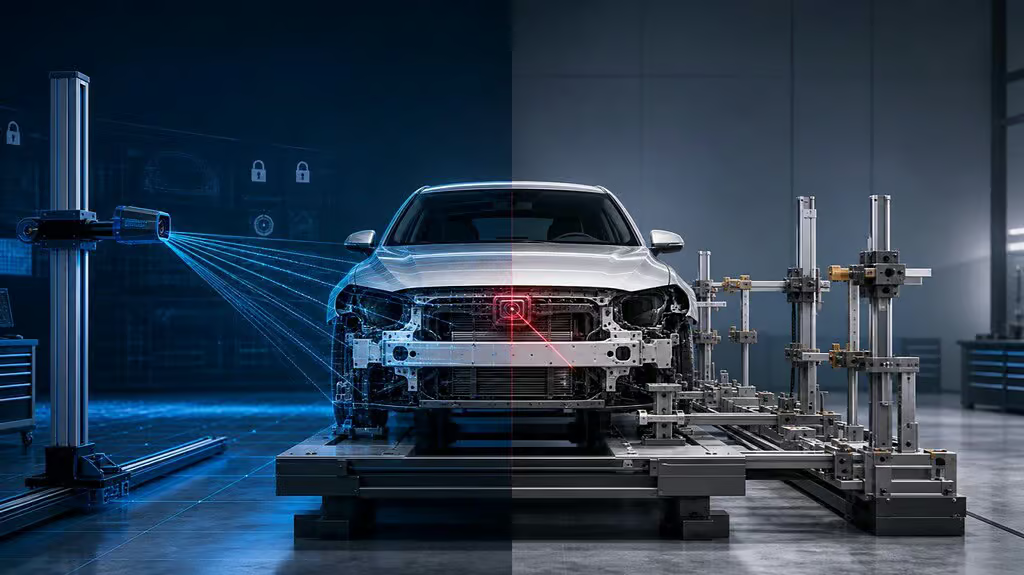
- 3 Boyutlu ölçüm sistemleri. Alüminyum için onarım öncesi hasar haritalaması ve OEM geometrisine göre onarım sonrası doğrulama vazgeçilmezdir.
- Darbeli MIG kaynak makineleri alüminyuma özel (220V, doğru tel alaşımı ve koruyucu gaz) gereklidir, çelik kaynak makinelerinden ayrı tutulur.
- Kendinden delcili perçin (SPR) tabancaları ve perçinle yapıştırma sistemleri. Bunlar, yapısal alüminyum bağlantılar için üretici (OEM) tarafından belirlenen birleştirme yöntemlerini gerçekleştirir.
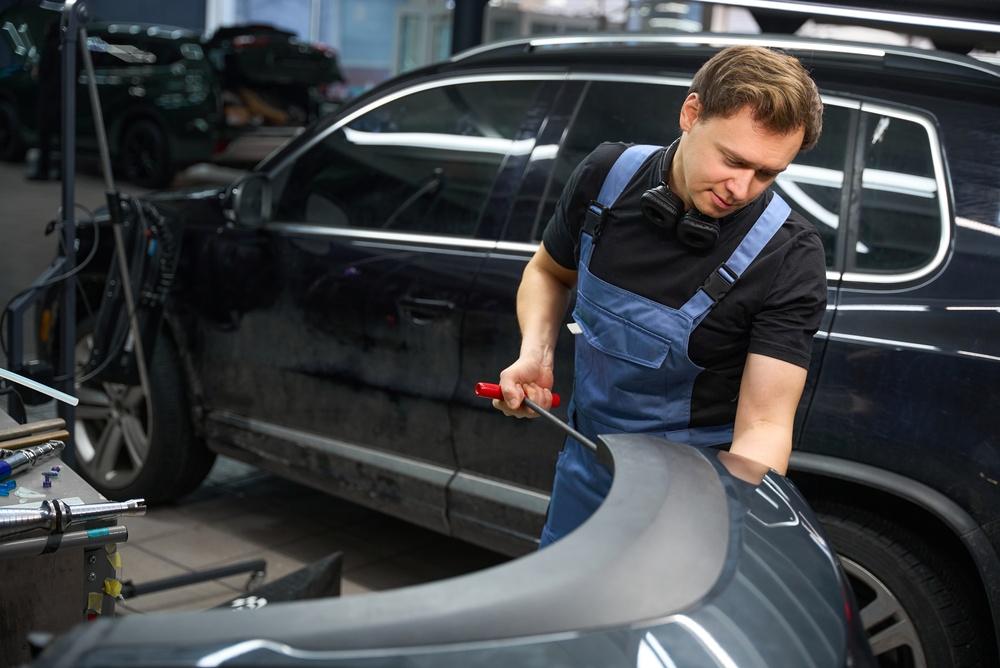
- Alüminyum göçük düzeltme istasyonları. Bunlar, alüminyum paneller üzerinde aşırı ısınma veya hasara neden olmadan çalışmak için saplama kaynak makineleri, çektirme barları ve yapıştırıcılı çektirme sistemlerini kapsar.
- Yalnızca alüminyum el aleti seti. Bunlar sentetik kamaları, trim aletlerini ve kaynak kırıclarını içerir. Çelik el aletleri, temizlik çözümü olmaksızın galvanik korozyonu tetikleyen parçacıklar bırakır.
Alüminyum Gövde Panelleri Nasıl Onarılır: Prosedüre Genel Bakış
- Hasar tespiti ve Orijinal Ekipman Üreticisi (OEM) veri incelemesi. Teknisyen, hasarın üreticinin onarım sınırları içinde mi kaldığını yoksa bölüm değişimini mi gerektirdiğini belirlemelidir.
- Panel sökümü ve yüzey hazırlığı. Bu işlem, alüminyum alt tabakayı kirletmeden punta kaynaklarının delinmesini ve orijinal ekipman üreticisi (OEM) perçinlerinin sökülmesini, ayrıca herhangi bir kaynak veya yapıştırma işleminden önce oksit giderilmesini gerektirir.
- Doğrultma ve göçük onarımı. Kontrollü ısı girdisi ile alüminyuma uygun aletler kullanılır. Boyasız göçük düzeltme (PDR) çekme yöntemi, ters taraftaki orijinal ekipman üreticisi (OEM) kaplamasının bozulmasını önlediği için genellikle ulaşılabilir dış hasarlar doğru seçimdir.
- Kaynak, perçinleme ve yapıştırma. Bu adımlar katı bir sırayı takip eder: deneme montajı, kenetleme, ölçüm ve ardından belirtilen yerlerde yapısal yapıştırıcıyı SPR veya kör perçinlerle birleştirerek OEM prosedürüne göre birleştirme.
- Korozyon koruması, sızdırmazlık ve yeniden kaplama. İşi kapatmanın son adımları. Çıplak alüminyumun hızlı bir şekilde kaplanması gerekir ve astar kimyası, zımparalama yaklaşımı ve dikiş sızdırmazlık maddesi uyumluluğu, eşdeğer çelik iş akışlarından farklıdır.
OEM Uyumluluğu ve Ford Alüminyum Gövde Onarım Prosedürleri
İçin Ford alüminyum gövde onarım prosedürleri, Ford'un alüminyum yapısal onarım pozisyon bildirisi en ayrıntılı halka açık referanstır. Tesis kurulumunu, onaylı aletleri ve teknisyen sertifikasyonunu belirtir. Ford F-150 ve Ranger sertifikasyon minimumları, 220V darbe MIG kaynak makinesi, Ford onaylı bir SPR tabancası, bir alüminyum göçük çektirme sistemi ve ıslak karışımlı toz emme sistemi içerir.
Güncel OEM belgeleri için bunlar, üretici çarpışma portallarında bulunur ve buralardan alınmalıdır; OEM tarafından belirtilen birleştirme yöntemlerinde doğaçlama yapmak gerçek bir sorumluluk taşıdığından, jenerik ticaret veritabanlarından kaçınılmalıdır; çünkü yanlış bağlantı elemanı türü veya konumu, tahribatlı testler olmadan tespit edilemeyecek şekillerde kaza performansını tehlikeye atar.
Onarım sonrası doğrulama; boyutsal ölçümü, korozyon koruması teyidini ve sensör konumlandırmasının etkilendiği durumlarda ADAS kalibrasyonunu içerir.
Alüminyum Atölyeleri İçin Ekipman İş Ortağı Seçimi
İçin yetenek alüminyum araç gövde onarımı iş akışının merkezindeki şasi doğrultma makineleri, tezgâhlar, ölçüm sistemleri ve fikstür setlerini içeren yapısal ekipmanlara büyük ölçüde bağlıdır. Bir arayışta olduğunuzda kaporta atölyesi̇ onarim eki̇pmanlari üreti̇ci̇si̇, dikkate alınması gereken faktörler arasında OEM onay belgeleri, alüminyum ve çok malzemeli araçlarla uyumluluk, ölçüm sistemi entegrasyonu ve uzun vadeli teknik destek yer alır.
Celette geliştiriyor oto gövde çerçeve maki̇neleri̇ 1953'ten beri. Mevcut şase sehpalarımız, alüminyum yoğunluklu monokok ve karma malzemeli onarımları desteklemektedir; NAJA 3D Evrimi ve boyutsal raporlama için entegre Eagle ölçüm sistemleri. Özel MZ fikstür sistemimiz ve Cameleon evrensel aparatımız fikstür tarafını yönetirken; Cameleon, mevcut ve gelecekteki araç modellerinde OEM 3D CAD yönlendirmeli konumlandırma sağlar.
Alüminyum Tamiri İçin Ekipman Temelini Oluşturun
Alüminyum çarpışma tamiri tamamen ayrı bir çalışma ortamı, her işlem aşaması için özel olarak tahsis edilmiş ekipmanlar ve birleştirme ile korozyona karşı koruma için OEM uyumlu prosedürler gerektirir. Konuya uyarlanmış çelik ekipmanlarla yaklaşan atölyeler, genellikle yapısal bir arıza meydana gelene kadar fark edilmeyen, teknik açıdan kusurlu onarımlar üretir; bu da doğru onarım ekipmanına sahip olmayı gerçek bir zorunluluk haline getirir.
Celette'de, aşağıdakilerden başlayan eksiksiz bir yapısal onarım ekipmanı yelpazesi sunuyoruz: oto gövde çerçeve maki̇neleri̇ ve küresel OEM'ler tarafından onaylanmış evrensel jig çözümlerine kadar 3D ölçüm sistemleriyle, alüminyum işleme kapasitesine sahip atölyelere işin gerektirdiği ekipman altyapısını sunar.
Bugün Celette ile iletişime geçin kaporta atölyesi̇ onarim eki̇pmanlari üreti̇ci̇si̇ uygun alüminyum onarımı için veya atölyenizin kurulum gereksinimlerini görüşmek üzere [email protected] adresine e-posta gönderin.
Referanslar
Ford Pozisyon Beyanı: Alüminyum Yapısal Onarım. 14 Temmuz 2026 tarihinde kaynağından alınmıştır: https://www.oem1stop.com/sites/default/files/FORD%20Position%20Statement%20Aluminum%20Structural%20Repair%20FNL%20(9-30-25).pdf
Endüstride Yanıcı Toz: Yangın ve Patlama Etkilerinin Önlenmesi ve Hafifletilmesi. 14 Temmuz 2026 tarihinde alındığı kaynak: https://www.osha.gov/publications/combustibledustposter
Hakkında Sık Sorulan Sorular Alüminyum Otomotiv Gövde Onarımı
Her kaporta atölyesi güvenli bir şekilde halledebilir mi alüminyum gövde onarımı?
A: Hayır. Alüminyum onarımı; özel aletler, ayrılmış çalışma alanları, sulu sistem toz emişi ve üretici onaylı prosedürler gerektirir. Bunlar olmadan yapılan onarımlar; güvenlikten ve uzun vadeli korozyon direnç ödün verebilir, bu durum genellikle arıza meydana gelene kadar fark edilmeyen şekillerde ortaya çıkar.
Neden alüminyum hasar onarımı çelik tamirinden daha mı pahalı?
Ek maliyet; özel ekipmanları, özel çalışma alanlarını, daha yüksek malzeme maliyetlerini ve sertifikalı teknisyenlere duyulan ihtiyacı yansıtır. Atölyeler ayrıca çelik işlerinin gerektirmediği mükerrer takım setleri, özel kaynak makineleri ve ayrı toz emme sistemlerine de yatırım yapar.
S: Alüminyum onarımlarında şasi doğrultma makinesi nasıl bir rol oynar?
A: Alüminyum uyumlu bir şasi doğrultma tezgahı, bir çarpışma sonrasında orijinal ekipman üreticisi (OEM) geometrisini eski haline getirmek için gereken kontrollü çekme kuvvetlerini ve ölçüm entegrasyonunu sağlar. Onarımın her aşamasında hassasiyeti doğrulamak için aparat setleri ve ölçüm sistemleriyle birlikte çalışır.
S: Alüminyum işleri için MZ sistemi ve Cameleon jig zorunlu mudur?
A: Yapısal alüminyum onarımı için fikstür tabanlı konumlandırma güvenilir bir temel oluşturur. MZ özel fikstür sistemi modele özel çalışmaları yürütür ve Cameleon evrensel kalıp, OEM 3D CAD verilerini kullanarak daha geniş araç yelpazesini kapsar. Birlikte, atölyeler için çekirdek konumlandırma kurulumunu oluştururlar alüminyum araç gövde onarımı ölçeklenebilir bir şekilde.