O aço ainda domina as oficinas de reparo de colisões em todo o mundo, mas o alumínio passou de painéis de capô e carros esportivos exóticos para componentes estruturais comuns em picapes, SUVs e, cada vez mais, em veículos elétricos. As oficinas que não atualizaram sua estrutura estão recusando silenciosamente serviços que nem percebem que estão perdendo.
O alumínio tem uma diferença material tangível, pois ele sofre encruamento, deforma-se de maneira diferente sob o calor e corrói de maneiras que não têm nada a ver com a ferrugem. Como tal, o uso de métodos de reparo em aço produz problemas tanto visíveis quanto invisíveis, sendo que os invisíveis frequentemente causam falhas estruturais meses depois.
Aqui está o que você precisa saber sobre como o alumínio se comporta, quais ferramentas específicas e ambiente de trabalho o material exige, uma visão passo a passo do procedimento de reparo, considerações de conformidade com as OEMs e o que procurar ao selecionar parceiros de equipamentos.
Por que o Alumínio Se Comporta de Forma Diferente do Aço
O alumínio sofre encruamento conforme se deforma. Isso significa que a remodelação se torna progressivamente mais difícil sem que ocorram trincas, ao contrário do aço-carbono, que se deforma de maneira mais previsível sob força repetida. Além disso, o alumínio possui uma sensibilidade térmica diferente, apresentando um ponto de fusão mais baixo e maior condutividade térmica, de modo que o calor se propaga mais rapidamente e a margem de tolerância para erros de soldagem é menor.
O retorno elástico (springback) é outro fator, em que o alumínio retorna mais agressivamente à sua forma original após a aplicação de força, o que altera a forma como os técnicos planejam os puxões e as sequências de remodelação. O alumínio também possui um mecanismo de corrosão diferente; o alumínio não oxida da mesma forma que o aço, o que significa que ele não enferruja, mas a corrosão galvânica ocorre rapidamente quando o alumínio entra em contato com partículas de aço. Isso faz com que a contaminação cruzada seja um problema estrutural, e não cosmético.
Praticamente falando, toda ferramenta que já encostou em um painel de aço deve ser mantida inteiramente separada do trabalho com alumínio.
Configurando um Ambiente de Trabalho Dedicado para Reparo de Alumínio
Reparos em alumínio não é possível compartilhar um vão com trabalhos em aço. Partículas de aço suspensas no ar se incrustam em superfícies de alumínio e iniciam corrosão galvânica que permanece invisível até se tornar estrutural. Só isso já elimina vãos de uso misto.
A extração de pó é o próximo fator inegociável. O pó de desbaste de alumínio é classificado como potencialmente explosivo sob certas concentrações, razão pela qual sistemas de extração a úmido do tipo imersão são necessários em vez de aspiradores de pó comuns de oficina. Na prática, isso exige a segregação de ferramentas, onde ferramentas manuais, carrinhos, arame de solda, rebolos e áreas de armazenamento separados são reservados exclusivamente para o alumínio. A identificação por cores e rotulagem são padrão em instalações certificadas.
Os controles ambientais completam a estrutura, envolvendo uma baía dedicada ou área com cortinas, monitoramento de temperatura e procedimentos de limpeza que proíbem especificamente a varredura a seco (que joga poeira de volta no ar). As declarações de posição dos OEMs, sendo a orientação de reparo estrutural de alumínio da Ford a mais referenciada, exigem essas condições de instalações como base para a elegibilidade de certificação.
Equipamento essencial para Reparo de Colisão de Alumínio
Para reparo de colisão em alumínio, uma lista de equipamentos inclui várias peças importantes:
- Máquina de puxar chassis ou mesa com capacidade para alumínio. Estruturas de alumínio monobloco exigem forças de tração controladas com precisão, e as bancadas padrão focadas em aço carecem da compatibilidade de acessórios e da integração de medição necessárias para um trabalho preciso.
- Sistemas de fixação. Obrigizatório juntamente com a própria bancada para fixação segura e posicionamento de peças. Os gabaritos dedicados MZ da Celette oferecem ancoragem específica para cada modelo, e o gabarito universal Cameleon abrange a maior variedade de veículos usando dados 3D CAD de OEM. Ambos são considerados equipamentos essenciais para o trabalho com alumínio estrutural, porque as características de deformação do alumínio tornam o reparo ancorado por gabarito a base confiável.
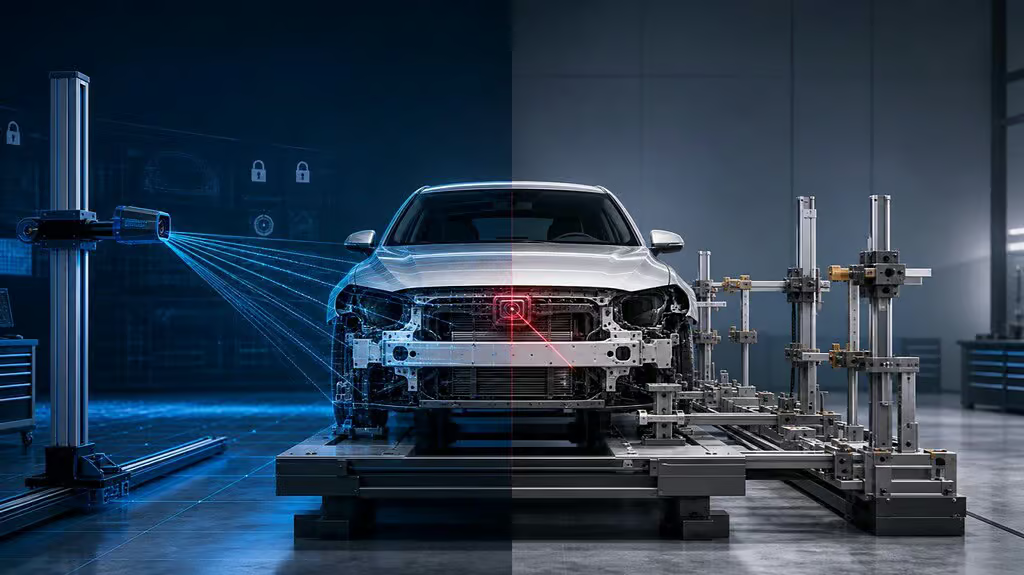
- Sistemas de medição 3D. O mapeamento de danos antes do reparo e a verificação pós-reparo em relação à geometria do OEM são inegociáveis para o alumínio.
- Soldadoras MIG pulsadas dedicados ao alumínio (220V, liga de arame e gás de proteção corretos) são necessários, mantidos separados dos soldadores de aço.
- Pistolas de rebite auto-perfurante (SPR) e sistemas de união por rebites. Eles lidam com métodos de união especificados por OEMs para juntas de alumínio estrutural.
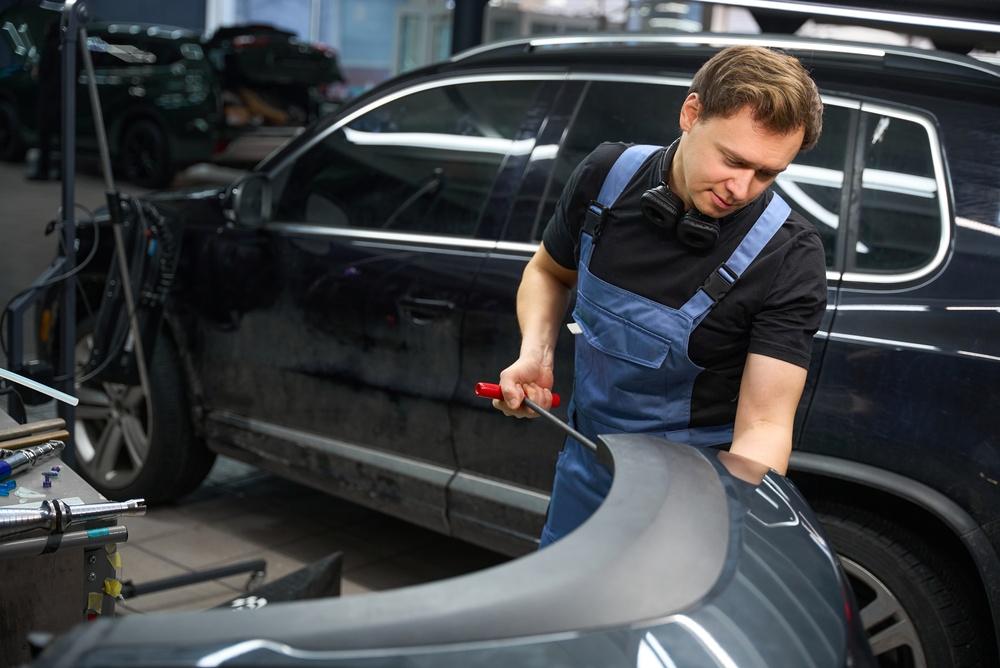
- Estações de reparo de amassados de alumínio. Estes englobam soldadores de pinos, barras de tração e sistemas de puxa-cola para trabalhar em painéis de alumínio sem superaquecer ou danificar.
- Conjunto de ferramentas manuais exclusivamente de alumínio. Isso inclui cunhas sintéticas, ferramentas de acabamento e separadores de solda. Ferramentas manuais de aço deixam partículas que iniciam a corrosão galvânica, sem solução de limpeza possível.
Como Reparar Painéis de Alumínio da Carroceria: Visão Geral do Procedimento
- Avaliação de danos e revisão de dados do OEM. O técnico precisa identificar se o dano está dentro dos limites de reparo do fabricante ou se aciona a substituição da seção.
- Remoção do painel e preparação da superfície. Isso envolve a perfuração de pontos de solda e a remoção de rebites originais de fábrica sem contaminar o substrato de alumínio, além da remoção de óxido antes de qualquer soldagem ou adesão.
- Alinhamento e funilaria. Ferramentas adequadas para alumínio são utilizadas com entrada de calor controlada. A repuxação por cola costuma ser a escolha certa para danos externos acessíveis, pois evita perturbar o revestimento OEM no lado oposto.
- Soldagem, rebite e colagem. Estas etapas seguem uma sequência rigorosa: teste de encaixe, fixação com grampos, medição e, em seguida, união de acordo com o procedimento do OEM, combinando adesivo estrutural com rebites autorrelegáveis (SPR) ou rebites cegos onde especificado.
- Proteção contra corrosão, vedação e acabamento. As etapas finais para o encerramento do trabalho. Alumínio desnudo precisa de revestimento imediato, e a química do primer, a abordagem de lixamento e a compatibilidade do selante de juntas diferem dos fluxos de trabalho equivalentes em aço.
Conformidade OEM e Procedimentos de reparo de carroceria de alumínio da Ford
Para Procedimentos de reparo de carroceria de alumínio da Ford, Posicionamento da Ford sobre reparo estrutural em alumínio é a referência pública mais detalhada. Ela especifica a configuração da instalação, ferramentas aprovadas e certificação de técnicos. Os mínimos de certificação para Ford F-150 e Ranger incluem uma máquina de solda MIG por pulso de 220V, uma pistola SPR aprovada pela Ford, um sistema de extração de amassados em alumínio e extração de pó por via úmida.
Para a documentação atual de OEM, estas informações residem e devem ser obtidas nos portais de colisão dos fabricantes. Bancos de dados genéricos do setor devem ser evitados, pois improvisar em métodos de união especificados por OEM traz riscos reais de responsabilidade civil, já que o tipo ou posicionamento incorreto de fixadores compromete o desempenho em colisões de maneiras que não podem ser detectadas sem testes destrutivos.
A verificação pós-reparo inclui medição dimensional, confirmação da proteção contra corrosão e calibração de ADAS sempre que o posicionamento dos sensores tiver sido afetado.
Seleção de Parceiro de Equipamentos para Fábricas de Alumínio
Capacidade para reparação de carroceria de alumínio depende fortemente do equipamento estrutural no centro do fluxo de trabalho, englobando máquinas de alinhamento de carroceria, bancadas, sistemas de medição e conjuntos de gabaritos. Ao procurar por um fabricante de equipamentos para oficinas de funilaria e pintura, os fatores a serem considerados são suas credenciais de aprovação OEM, compatibilidade com veículos de alumínio e multimateriais, integração com sistemas de medição e suporte técnico de longo prazo.
A Celette tem desenvolvido máquinas de funilaria e alinhamento de chassi desde 1953. Nossas bancadas atuais suportam reparos em monoblocos intensivos em alumínio e de materiais mistos, com NAJA 3D Evolution e sistemas de medição Eagle integrados para relatórios dimensionais. Nosso sistema de dispositivos dedicados MZ e o gabarito universal Cameleon cuidam do lado dos dispositivos, com o Cameleon fornecendo posicionamento guiado por CAD 3D OEM em modelos de veículos atuais e futuros.
Construir a Base de Equipamentos para Reparo de Alumínio
Reparo de colisão de alumínio exige um ambiente de trabalho totalmente separado, ferramentas dedicadas para cada etapa do processo e procedimentos em conformidade com o fabricante original (OEM) para união e proteção contra corrosão. As oficinas que abordam isso com equipamentos de aço adaptados produzem reparos tecnicamente comprometidos que frequentemente não são visíveis até que ocorra uma falha estrutural, o que torna ter o equipamento de reparo correto uma real necessidade.
Na Celette, oferecemos uma linha completa de equipamentos de reparo estrutural, desde máquinas de funilaria e alinhamento de chassi e sistemas de medição 3D a soluções de gabaritos universais validadas por OEMs globais, fornecendo às oficinas capazes de trabalhar com alumínio a base de equipamentos que o trabalho exige.
Entre em contato com a Celette hoje mesmo como seu fabricante de equipamentos para oficinas de funilaria e pintura para o reparo adequado de alumínio, ou entre em contato pelo e-mail [email protected] para discutir os requisitos de configuração da sua oficina.
Referências:
Posicionamento da Ford: Reparo Estrutural de Alumínio. Recuperado em 14 de julho de 2026, de https://www.oem1stop.com/sites/default/files/FORD%20Position%20Statement%20Aluminum%20Structural%20Repair%20FNL%20(9-30-25).pdf
Poeira Combustível na Indústria: Prevenção e Mitigação dos Efeitos de Incêndios e Explosões. Recuperado em 14 de julho de 2026, de https://www.osha.gov/publications/combustibledustposter
Perguntas Frequentes Sobre Reparo de Lataria de Alumínio
Q: Qualquer oficina de funilaria e pintura pode lidar com segurança reparo de carroceria de alumínio?
A: Não. O reparo de alumínio exige ferramentas dedicadas, áreas de trabalho separadas, extração de pó por via úmida e procedimentos aprovados pelas montadoras (OEM). Sem isso, os reparos podem comprometer a segurança e a resistência à corrosão a longo prazo de maneiras que muitas vezes passam despercebidas até a falha.
Por que reparo de colisão em alumínio custa mais do que o reparo de aço?
O custo adicional reflete equipamentos especializados, áreas de trabalho dedicadas, custos de materiais mais elevados e a necessidade de técnicos certificados. As oficinas também investem em conjuntos duplicados de ferramentas, soldadores dedicados e sistemas separados de extração de pó que o trabalho com aço não exige.
P: Qual é o papel de uma máquina de alinhamento de chassis em reparos de alumínio?
Um equipamento de alinhamento de chassis compatível com alumínio fornece as forças de tração controladas e a integração de medição necessárias para restaurar a geometria original de fábrica (OEM) após uma colisão. Ele funciona com conjuntos de gabaritos e sistemas de medição para verificar a precisão em cada etapa do reparo.
O sistema MZ e o gabarito Cameleon são obrigatórios para trabalhos em alumínio?
A: Para o reparo de alumínio estrutural, o posicionamento baseado em gabarito é a base confiável. O sistema de gabarito dedicado MZ lida com trabalhos específicos de modelos, e o gabarito universal Cameleon cobre a maior variedade de veículos usando dados CAD 3D originais (OEM). Juntos, eles formam a configuração principal de posicionamento para oficinas que operam reparação de carroceria de alumínio em escala.