Unibody onarımının sonucu çerçeve raylarının yük altında nasıl davranmasıyla belirlenir ve rayların sağlamlığı çarpma enerjisinin araç içinden nasıl yayıldığına, süspansiyon montaj yerlerinin nerede olduğu ve ADAS sensörlerinin OEM tarafından yerleştirildiği noktada olup olmadığına etki eder. Unibody çerçeve raylarının onarılmasına ilişkin kararlar, çarpışma çalışmalarında en kritik kararlar arasındadır. Onarım yapmaya, parçalarını değiştirmeye veya değiştirmemeye karar vermek araç güvenliğini etkiler ve çarpma sonrası öngörülemeyen davranışları önleyebilir.
Hasarı doğru şekilde okumak, her tip için uygun olan unibody çerçeve rayı onarım yöntemleri, gerekli araçlar ve yapısal veriler aracılığıyla teknisyen kararı ile OEM spesifikasyonu arasındaki boşluğu kapatmanın yolları hakkında bilmeniz gerekenler şunlardır.
Onarım veya Değiştirme: Hasarı Okuma
Kink-versus-bend ayrımı ilk çağrıdır. Bükülmüş raylar genellikle onarılabilir çünkü metal deforme olur ancak kırılmaz. Kinkli raylar genellikle böyle değildir çünkü metal geri yayılma kapasitesini aşarak bükülmüştür ve altındaki çelik, kaynak yapmanın veya düzleştirmenin güvenilir bir şekilde onaramayacağı şekillerde zarar görmüştür.
OEM onarım verileri dış sınırları belirliyor. Bölme yerleri, maksimum izin verilen çekme kuvveti ve onarılabilecek veya değiştirilebilecek bölgeler araç platformları arasında farklılık gösterir ve üretici tarafından tanımlanır. Bu spesifikasyonları geçersiz kılan yargısal kararlar, onarım sonrası ölçümde görünmeyen riskleri doğurur.
Hasar kalıpları ilk ipucunu verir. Ön köşeye çarpmalar, kuvveti ray boyunca güvenlik duvarına doğru geri yönlendirir. Arka çarpışmalar ise arka yan çerçeve bağlantı noktalarını bozar. Çarpışmalar hasarı yerelleştirir ancak genellikle rayı dikey olarak büker; bu durum, çevrede dolaşırken kolayca fark edilemez.
Araç tekerlekli test masasına alınmadan önce birkaç kontrol yapılmaya değer: kıvrım ne kadar keskin, deformasyon noktasında boya çatlıyor mu ve metal kendinden mi bükülmüş yoksa sadece eğilmiş mi? Keskin kıvrımlar ve çatlaklı boya genellikle eğilme bölgesine işaret eder. Boya çatlaması olmaksızın pürüzsüz bükülme genellikle çekilebilir bir eğilmedir.
Mağazaların Güvenebildiği Temel Onarım Yöntemleri
Bir çerçeve tezgahında düzleştirme, onarılabilir eğriler için en yaygın yöntemdir. Araç, sıkıştırma kaynakları sayesinde sabitlenir, zincirler çekme kulelerine takılır ve çekme sırasında ölçüm kontrolleri yapılarak ilerleme sağlanır ve OEM boyutlarına göre ilerleme sağlanır.
Seçme işlemi bir sonraki aşamadır. Hasar, çekme yöntemiyle onarılabilen ancak tam olarak değiştirilmeye ihtiyaç duyulmayan ölçülerin ötesine geçerse, belirlenmiş bir ray uzunluğu kesilip yerine konulur. OEM spesifikasyonları, kesim çizgilerinin nereye düşeceği ve bağlantının nasıl tasarlanacağı konusunda düzenlemeler getirir; bu genellikle platforma bağlı olarak kovan takma parçaları, destek plakaları ve ya klemens veya dikiş kaynakları içerir.
Patlama onarımı ve balık kaplama işlemi yerel hasarları giderir; özellikle de tam kesim gerektirmeyen küçük pas delinmeleri veya küçük deformasyonlar. Burada atlayın ve dikişle kaynak yapın çünkü ısıl işlem görmüş ray çeliği aşırı ısınırsa gücünü kaybeder ve sürekli kaynaklar ana malzeme özelliklerini azaltan şekillerde ısıyı yoğunlaştırır.
Unibody çerçeve raylarının değiştirilmesi, tam uzunluğa kadar zarar, kapsamlı eğilme bölgeleri veya üretici izinleri dahilinde kesilemeyecek yapısal uzunluk boyunca yayılan korozyon gibi ciddi durumlarda kullanılmaktadır. Bu durumlarda, orijinal şekle ve montaj noktalarına uyumlu önceden üretilmiş OEM veya aftermarket rayları onarım yoludur.
Farkı Yapan Araçlar
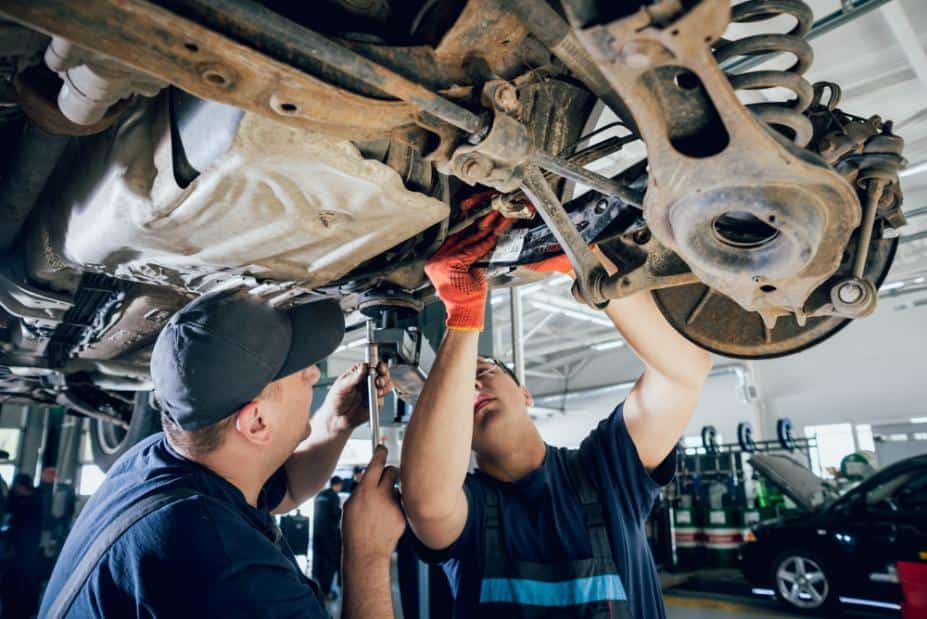
Yapısal çekiş, ankraj platformu olarak bir çerçeve makinesine, yönelme kuvveti için çekme kulelerine ve yük altında kaymamadan aracın sabitlenmesi için sıkıştırma-kaynaklı kelepçelere dayanır.
Demiryolu özel iç araçları, dış kuvvetin ulaşamadığı boşlukları kapatır. Bir bölüm içe doğru çöktüğünde, iç raylı taşıyıcı sistemler kapalı bölgenin içinden metalin şeklini yeniden oluşturarak, dış kuvvetin dış şekliyle uyumlu hale getirilmiş iç geometrileri geri kazandırır.
Ölçüm sistemleri onarım öncesi ve sonrasında değil, çekme sırasında rutin bir kontrol olarak kullanılır. Onarım öncesi ölçüm, aracın gerçekte hangi hasarlara uğradığını ortaya koyar. Onarım sonrası doğrulama ise aracın spesifikasyonlara uygun olduğunu teyit eder. Ölçüm, metalin doğru şekilde okunmasının bir ön koşulu değildir.
Kaynak ve metal hazırlama ekipmanları kurulumu tamamlıyor: ray malzemesi için uygun boyutlarda MIG kaynak makinaları, bağlantı noktalarında korozyon direncinin korunması için kaynaklı primer ve taze kesimlerin çıplak çeliği ortaya çıkardığı iç boşluk koruması için pas önleyici maddeler.
Pas ve çatlakları düzgün bir şekilde düzeltin
Yüzey pası ve yapısal korozyon fotoğraflarda benzer görünüyor ancak farklı tepkiler gerektiriyor. Metalin içindeki ince tabakayı oluşturmayan yüzey pası temizlenir, tedavi edilir ve kaplanır. Yük taşıyan bölümleri delenmiş veya inceltmiş yapısal korozyon, bu bölümlerin kesilerek değiştirilmesi ve eşdeğer kaliteye sahip çelikle değiştirilmesi gerektirir.
Isıl işlem görmüş demir rayların çatlaklarıyla başa çıkmak daha zordur. Bir çatlak üzerine doğrudan kaynak yapıldığında, kaynak tutunur ancak ısı etkilenen bölge yakınındaki alt metal, çevredeki çeliğin kalıntı gerilimi nedeniyle kısa bir mesafede yeniden çatlamaktadır. Balık plakası takviye malzemesini örterek yükü daha geniş bir alana yayar ve göçü durdurur.
Proses basittir: Öncelikle hasarlı parçayı temizleyin. Ardından, sadece sağlam malzeme kalana kadar zayıflamış metal parçaları çıkarın. Sonra, yerine uygun bir parça oluşturun veya bulun ve bunu takın. Son olarak, iç ve dış yüzeyleri korozyondan korumayı unutmayın. Uzun vadeli pas onarımının başarısı için iç boşluk kaplamasına dikkat edin.
OEM Verilerini Her Demiryolu Onarımında Kullanmak
Doğru unibody çerçeve rayı onarımı için doğru OEM verilerine sahip olmak gereklidir. CELETTE'nin AI WebTools bulut tabanlı bir araçtır. Yapay zeka oto tamir veritabanı platformu Bu, araç test rampasında olan teknisyenin önüne OEM yapı şemalarını, bölme yerlerini ve onarım prosedürlerini getiriyor. Bu kapsamda, OEM'ler yeni platform verileri yayınladıkça, araç referansları çok geniş bir yelpazede kapsanıyor.
Yönlendirilmiş ölçüm noktaları, kesme ve çekme yerlerini üretici spesifikasyonlarına göre bağlayarak teknisyenlerin tahminlerini ortadan kaldırır. Bu, OEM kesim alanlarının sınırlı olduğu tek gövde yapıları için özellikle önemlidir; kesim hattına yapılacak hafif bir değişiklik, bağlantının yüksek gerilme bölgesine yerleştirilmesine neden olabilir.
Bu sistem mevcut çerçeve tezgahları ve ölçüm araçlarını tamamlıyor. Platformumuz, mağazaların mevcut sermaye araçlarını değiştirmeden veri tabanını entegre etmelerine olanak tanıyor. Bu, halihazırda mevcut kurulumlarına yatırım yapmış işletmeler için ideal bir seçenek sunuyor.
Unibody ray onarımı işini ilk seferde kusursuz yapın
Unibody çerçeve raylarının onarılması, önce hasarı doğru şekilde okumaya ve ardından uygun yöntemi uygulamaya dayanır: spesifikasyonlarda belirtilen açılarda çekme, OEM bölgeleri içinde kesim, lokal hasarlar için yama veya balık plakası takviyesi ve ciddi durumlarda tam unibody çerçeve raylarının değiştirilmesi. Her bir yöntem farklı bir sorunu çözer ve yanlış seçilen yöntem, iyi performans gösteren ancak kötü performans gösteren bir onarım üretir.
CELETTE olarak, onlarca yıllık OEM onaylı çerçeve ekipmanını AI WebTools Araç veritabanı sayesinde teknisyenler üretici tarafından ayrılmış yerler ve ölçüm noktalarını iş akışında doğrudan görebiliyorlar.
CELETTE'yi keşfedin Yapay zeka oto tamir veritabanı platformu Bir sonraki yapısal onarımınızdan önce. Bizim Yapay zeka çarpışma onarım yazılımı Unibody ray onarımları için daha sorunsuz sonuçlar elde edilmesini sağlamak amacıyla, teknik personelinizin önünde OEM kesim yerlerini ve onarım prosedürlerini ortasındayken sunar.
Referanslar
- Kaynaklama, kesim ve lehimleme. 26 Ağustos 2026 tarihinde güncellendi. Kaynak: https://www.osha.gov/welding-cutting-brazing